This image is a visual for a blog that explained about sea water treatment process and benefit.

Seawater Reverse Osmosis System: Slash Your Plant OPEX

Why a Seawater Reverse Osmosis System Dictates Your Profit Margin

Many coastal plant managers treat their monthly water utility bill as a fixed operational penalty. However, accepting aggressively high energy costs is a massive management mistake. Therefore, understanding the core mechanics of a seawater reverse osmosis system is mandatory for protecting your profit margins. Without a highly optimized desalination skid, your high-pressure pumps will quietly consume massive amounts of electrical power. Consequently, your cost per cubic meter of fresh water will skyrocket before you even realize a problem exists.

On the factory floor, operators monitor the differential pressure across the membrane array daily. Every single particle of marine biofouling that slips past the pretreatment stage forces the main pump to work harder. As a result, the system demands significantly more kilowatt-hours just to push raw seawater through the fouled polyamide layers. Thus, an outdated or poorly maintained setup quickly transforms your water supply into a severe financial liability.

Energy Recovery Devices: The Heart of SWRO Efficiency

A modern seawater reverse osmosis system relies entirely on advanced pressure management to maintain financial viability. For example, processing raw seawater requires immense hydraulic force to overcome natural osmotic pressure. Specifically, feed pumps often operate at sixty to eighty bar of pressure continuously. Without specialized mechanical intervention, dumping the concentrated brine reject means losing all that expensive kinetic energy.

Smart facility managers never waste this stored hydraulic energy. Instead, they install advanced Energy Recovery Devices (ERD) on the reject line. Consequently, an isobaric ERD captures the extreme pressure from the brine and transfers it directly to the incoming feed water. Because of this physical transfer, the main high-pressure pump requires drastically less electricity to reach its target setpoint. Ultimately, this single engineering upgrade can slash your specific energy consumption by up to fifty percent. For deeper context on isobaric thermodynamics, operators frequently review the ScienceDirect research on seawater desalination to validate mechanical efficiency claims.

Evaluating Thermal vs. Membrane Desalination Technologies

Historically, heavy industries relied exclusively on thermal desalination methods like Multi-Stage Flash (MSF) distillation. However, boiling millions of liters of seawater demands an enormous, constant supply of cheap thermal energy. Therefore, MSF is only economically viable if your facility sits directly next to a massive power plant with excess waste heat. Today, advanced membrane technology has completely disrupted this old, inefficient industrial paradigm.

Membrane-based separation simply outmaneuvers thermal evaporation in almost every commercial metric available. First, a skid-mounted RO setup requires a fraction of the physical footprint of an MSF evaporator building. Second, routine maintenance involves swapping out modular membrane elements rather than repairing massive, corroded heat exchangers. Furthermore, you can instantly track performance degradation through digital flow and conductivity sensors. To optimize this monitoring process, you should study our guide on understanding TDS parameters as a key metric for daily operations.

Feed Water Pretreatment: Defending Your RO Membranes

Coastal feed water is notoriously volatile and heavily loaded with aggressive marine organisms. When organic matter strikes the main separation elements, biological fouling happens almost instantly. As a result, a thick, sticky biofilm suffocates the lead membrane surface and completely blocks the feed channels. Therefore, a robust pretreatment strategy forms the absolute foundation of your entire desalination project.

Industrial operators must deploy precise chemical dosing and precision ultrafiltration before the high-pressure stage. For instance, hollow-fiber ultrafiltration modules physically block suspended solids and microorganisms from reaching the delicate polyamide layers. Additionally, technicians must calibrate antiscalant injection rates accurately to prevent hard sulfate scaling. Otherwise, catastrophic membrane failure will quickly force an expensive emergency plant shutdown. You can read our proven tactics for overcoming scaling and fouling to secure your pretreatment line.

Achieving 24/7 Technical Reliability in Coastal Plants

Facility directors demand absolute certainty that their industrial water supply will never fail during peak production hours. Indeed, achieving 24/7 technical reliability requires disciplined engineering and relentless, uncompromising maintenance routines. Therefore, running a highly efficient seawater desalination plant delivers concrete financial and operational advantages to your bottom line. Here is a breakdown of the exact business benefits you gain from a meticulously engineered facility:

  • Continuous OPEX Reduction: Slashing daily high-pressure electrical loads by integrating advanced isobaric energy recovery technology.
  • Absolute Asset Protection: Extending the functional lifespan of imported membrane elements to a full five-year cycle through optimal pretreatment.
  • Strict Environmental Compliance: Managing brine discharge accurately to avoid massive ecological penalties from local marine authorities.
  • Targeted ROI Windows: Upgrading to modern SWRO architecture generally delivers a full capital investment breakeven within eighteen to twenty-four months.

Please note that actual financial payback speed always depends on your local electricity tariffs and seasonal feed water quality fluctuations. To establish baseline quality targets, engineers often align their product water metrics with the WHO global drinking water quality guidelines. Furthermore, consulting the U.S. EPA commercial water management framework helps standardize these utility efficiency protocols.

Long-Term Strategic Partnership with PT. Gapura Liqua Solutions

Designing a heavy-duty desalination facility requires decades of practical, hands-on mechanical engineering experience. Therefore, PT. Gapura Liqua Solutions (GLS) provides the technical authority to build, optimize, and maintain your industrial water infrastructure. We know exactly how a minor instrument calibration error can quietly ruin your quarterly operational budget. Consequently, our field engineers conduct rigorous system audits to identify and eliminate hidden electrical inefficiencies immediately.

Our dedicated internal teams manage everything from initial skid fabrication to long-term operational maintenance contracts. As proof of our heavy-duty execution capability, please review the latest GLS industrial SWRO project update on LinkedIn. Do not let an outdated water treatment setup drain your facility’s profitability any longer. Contact our expert process engineers today to schedule a comprehensive technical evaluation of your current utility system. A properly calibrated seawater reverse osmosis system guarantees absolute uptime for your heavy industrial operations.

FAQ Seawater Reverse Osmosis System

What is the standard operating pressure for a seawater reverse osmosis system?

Engineers typically operate SWRO high-pressure pumps between sixty and eighty bar. This massive hydraulic force is strictly necessary to overcome the natural osmotic pressure of highly concentrated marine feed water and force fresh water through the membrane pores.

How does an energy recovery device reduce desalination utility costs?

An energy recovery device captures the extreme kinetic pressure from the outgoing reject brine stream. It directly transfers this mechanical force to the incoming raw seawater, which significantly reduces the electrical load demanded by the primary high-pressure pump.

Why is biofouling a critical threat to coastal desalination plants?

Marine feed water contains aggressive organic matter that rapidly multiplies on the polyamide membrane surface. This thick biological slime blocks hydraulic flow channels completely, causing severe pressure drops and forcing emergency chemical circulation cleaning procedures.

What is the typical capital payback period for an SWRO efficiency upgrade?

Plant managers usually achieve a full return on their capital expenditure within an eighteen to twenty-four month operational window. However, this financial recovery speed relies heavily on stable regional electricity tariffs and proper daily maintenance discipline.

Why is membrane technology replacing older thermal distillation methods?

Membrane separation consumes significantly less energy than boiling millions of liters of seawater. Furthermore, modular RO skids require vastly smaller physical footprints and provide superior operational flexibility compared to massive, heavily corroded thermal evaporation heat exchangers.

Follow us on Social Media

Facebook Gapura Liqua Solutions Instagram Gapura Liqua Solutions LinkedIn Gapura Liqua Solutions
A blue jerrycan of GLS Antiscalant, representing the best RO membrane antiscalant, positioned in front of a blurred reverse osmosis water treatment plant.

Best RO Membrane Antiscalant: Slash OPEX & Stop Scaling

Why Selecting the Best RO Membrane Antiscalant Drives Factory Profitability

Plant managers often treat chemical dosing as a secondary operational priority. However, the high-pressure pump always consumes the largest portion of your daily utility budget. Therefore, securing the best ro membrane antiscalant directly controls your facility’s energy consumption. Without a precise chemical barrier, dissolved minerals rapidly crystallize onto the delicate membrane surface. Consequently, the feed pressure must increase significantly to push raw water through the blocked microscopic pores. As a result, utilizing a cheap chemical substitute ultimately inflates your monthly electricity invoice.

Inside the pressure vessel, raw water crosses a strict semi-permeable boundary. Meanwhile, heavy metals and complex salts remain trapped inside the concentrated brine stream. If your chemical injection rate falls below the optimal threshold, calcium carbonate scale forms immediately. Thus, sharp solid crystals permanently scratch the expensive polyamide rejection layer. Furthermore, unchecked silica precipitation can completely cement the tail elements within a matter of days.

The Hidden Cost of Calcium Carbonate and Silica Scaling

Finding the exact dosing ratio requires rigorous feed water laboratory analysis. For example, a heavy sulfate scaling environment demands a highly specific polymer blend compared to standard calcium scaling. Therefore, operators must run continuous titrations on the incoming well water. Specifically, tracking the differential pressure across each stage provides the earliest mechanical warning signs. Consequently, you can execute a clean-in-place (CIP) protocol before the blockage hardens completely. Review our field manual on overcoming scaling and fouling for detailed CIP intervention tactics.

Evaluating Chemical Injection Systems for Industrial Utilities

Many shift supervisors mistakenly assume that fully opening the chemical dosing valve prevents all fouling. Sadly, this reckless operational strategy damages the fragile separation elements severely. Overdosing synthetic polymer dispersants directly creates a highly sticky biological fouling layer. In fact, this dark organic biomass is significantly harder to wash away than standard white mineral scale.

Conversely, intentional underdosing permits free molecules to form sharp crystals inside the piping. Practically, the ideal dosage for brackish water facilities usually sits around two to five milligrams per liter. Meanwhile, seawater desalination plants occasionally demand up to ten milligrams to match tropical ocean temperatures. Therefore, operators must track these visual signs of chemical failure through daily utility panel data logging.

Procedures for Dosing Pump Calibration

Physical symptoms of excessive chemical additives always begin with a sharp differential pressure spike at the lead membrane element. Alternatively, a severe lack of medication immediately strikes and destroys the membrane array at the rear high-pressure row. Therefore, mechanics must execute routine cylinder draw-down tests on the factory floor weekly. Through this specific test, technicians can perfectly match the electronic screen monitor with the actual daily droplet rate. Ensure your facility managers consult the fundamental guidelines in the ScienceDirect antiscalant research to verify manufacturer saturation limits.

Environmental Compliance and Brine Reject Management

Every single gram of utility additive ultimately exits through the highly concentrated factory reject brine line. However, environmental inspection agencies enforce maximum daily organic compound discharge limits into public waterways. Therefore, utility department heads must calculate this chemical accumulation accurately. If a factory utilizes cheap phosphonate-based protection agents, the phosphate levels at the final discharge point will inevitably explode.

Consequently, companies risk operational freezes due to violating regional liquid waste quality indexes. Thus, leading multinational manufacturing sectors aggressively adopt green, phosphate-free additive agents today. Although the metric retail price consumes a slightly higher initial budget, avoiding environmental fines makes it a mandatory capital protection strategy. Furthermore, commercial pollution limits must align with the WHO global water quality standards alongside local government regulations. Additionally, explore our procedure for effectively lowering influent TDS in heavy industrial wastewater.

Achieving 24/7 Technical Reliability Without Unplanned Downtime

Massive manufacturing stability relies entirely on uninterrupted utility water supplies. Indeed, securing this pure flow requires strict synchronization of precise mechanical calculations. Therefore, optimizing the best ro membrane antiscalant dosage builds an absolute protection net for your production lines. Here is a detailed breakdown of the compounding economic benefits following a thorough facility calibration audit:

  • Continuous OPEX Reduction: Slashing high-compression electrical power loads because water passes through the system without hydraulic resistance.
  • Regulatory Audit Compliance: Eliminating ecological penalty risks from discharging toxic active polymer concentrates into open aquatic ecosystems.
  • Industrial Asset Protection: Extending the expensive replacement schedule for filter module cartridges to a standard five-year continuous lifespan.
  • Accumulated ROI Targets: Chemical audits typically generate a full capital investment breakeven point within an eighteen to twenty-four month operational window.

Please note that this capital recovery acceleration depends heavily on raw well water stability. Additionally, your specific regional baseline industrial electricity tariff structure dictates the final calculation.

Strategic Long-Term Partnership with PT. Gapura Liqua Solutions

Finding the best ro membrane antiscalant and balancing membrane lifespan requires immense field expertise. Therefore, PT. Gapura Liqua Solutions (GLS) provides proven heavy-duty engineering experience to restructure your factory’s utility efficiency. We understand that every single percentage of saved compression power directly increases your annual profit margin. Consequently, you must never delay inspecting the reliability of your chemical pump calibration to protect your assets tomorrow. Review our baseline definitions in the understanding feed water TDS parameters guide to begin your operational audit.

Our dedicated internal process engineers expertly handle complex chemical washing synchronizations for large industrial plants. As concrete proof of our heavy-duty structural execution capabilities, please inspect the latest GLS industrial SWRO project portfolio on LinkedIn. Do not let your entire production operation paralyze simply because a technician miscalculated the acid dosing rate. Contact the GLS system design team immediately to schedule a comprehensive calibration audit for your industrial facility.

How do engineers calculate the daily antiscalant chemical dosage?

Engineers multiply the total raw water feed rate by the recommended concentration ratio published in the chemical manufacturer’s manual. Afterwards, technicians divide this daily grammage figure by the liquid tank dilution factor before programming the digital dosing panel.

What is the direct impact of overdosing polymer antiscalant compounds?

Excessive protective organic molecules react to form a biological slime layer exactly on the front feed elements. Consequently, this highly sticky flow-destroying layer blocks water pressure drastically and proves exponentially harder to flush during circulation cleaning.

Why does the raw water TDS measurement affect the factory injection rate?

Heavier total dissolved solids within a base feed fluid cause suspended calcium deposits to harden significantly faster. Mechanically, this reality requires a proportional increase in inhibitor dosage to break the fast bonding reaction on the polyamide surface.

What are the visual symptoms of dangerous underdosing on an RO skid?

Allowing calcium sulfate scaling to precipitate without active chemical resistance immediately blocks the final rear-pressure membrane filters. Technicians must record any steep spikes in differential pressure monitoring across this tail module in the daily operational logbook.

What is the estimated capital payback period for optimizing chemical injection?

Intelligent daily pump supply calibration typically guarantees a capital investment return within an eighteen to twenty-four month timeframe. However, this cash recovery speed logically depends on the specific chemical volatility of your water source and local energy tariffs.

Follow us on Social Media

Facebook Gapura Liqua Solutions Instagram Gapura Liqua Solutions LinkedIn Gapura Liqua Solutions
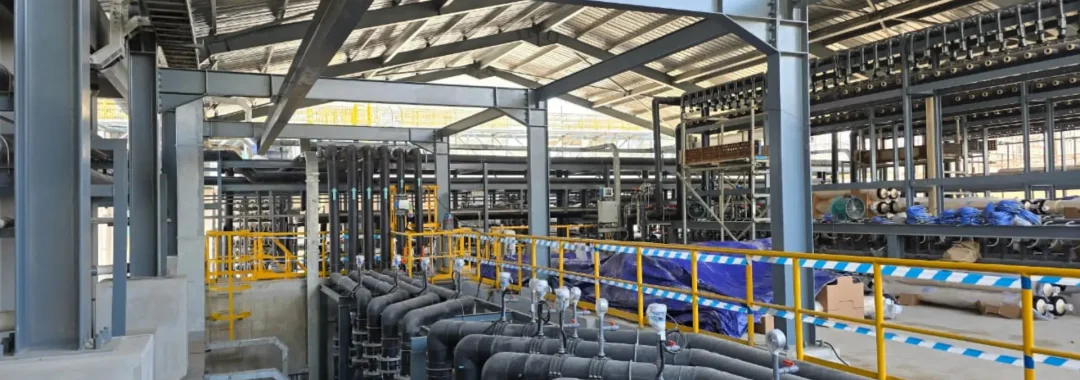
Interior of a large industrial water treatment facility in Indonesia, showcasing extensive piping and filtration systems with the GLS logo visible.

Seawater Treatment Company Indonesia | SWRO EPC

Why Choosing the Right Seawater Treatment Company Indonesia Drives OPEX

You review the monthly utility bill and notice a massive spike in power consumption. Simultaneously, operators report rising feed pressures on the SWRO skid. These issues stem directly from suboptimal desalination engineering. Therefore, hiring a competent seawater treatment company indonesia becomes a strict financial necessity. Tropical seawater contains aggressive organic loads and high salinity. Consequently, your membranes face relentless fouling pressure every single operating hour.

Facility managers often assume that standard reverse osmosis designs work anywhere. However, the reality in coastal environments proves completely different. Intake water parameters fluctuate wildly during tidal shifts. Thus, static filtration systems will inevitably trigger severe operational bottlenecks. Specifically, biological slime begins to suffocate the microscopic pores of the membranes. Ultimately, the plant must schedule emergency chemical cleanings that halt fresh water production entirely.

The Heavy Burden of SWRO Energy Consumption

Desalination requires pushing water against immense osmotic pressure. Generally, standard seawater reverse osmosis systems without energy recovery consume massive electricity. For instance, older plants often draw over 5 kWh per cubic meter of product water. Ultimately, this heavy energy penalty destroys your industrial profit margins. Therefore, competent process engineers always integrate advanced Energy Recovery Devices (ERD).

Specifically, isobaric pressure exchangers transfer reject brine pressure directly back to the feed stream. Consequently, specific energy consumption drops to a typical 2.5 to 3.0 kWh/m3. This massive reduction in power draw creates substantial financial savings annually. Therefore, correct commercial water treatment design prevents long-term budget overruns. In practice, seasoned utility managers always prioritize thermodynamic efficiency over cheap initial capital costs.

Tropical Seawater Biofouling Challenges

Indonesian coastal waters present unique biological and organic challenges. Algae blooms and high suspended solids frequently overwhelm basic sand filters. As a result, live organic matter bypasses the initial pretreatment phase. Then, bacteria rapidly colonize the expensive RO membrane surfaces. This biofilm layer drastically increases the required feed pressure.

Eventually, operators must push the pumps harder just to maintain baseline flow rates. Furthermore, tropical water temperatures accelerate this bacterial growth exponentially. Therefore, deploying robust pretreatment architecture is absolutely mandatory. Otherwise, you are simply sacrificing expensive membranes to aggressive marine biology. On the contrary, precise engineering protects your assets and extends their functional lifespan.

Core Engineering Architecture for Desalination

Building reliable seawater utilities requires strict data-driven hydraulic design. The process must handle fluctuating intake water quality smoothly and automatically. First, each filtration stage performs a highly specific protective function. Next, the system must balance flux rates to prevent localized membrane scaling. Consequently, equipment selection cannot rely on generic catalog specifications.

Flow capacities must accommodate peak industrial demands without stressing the high-pressure pumps. However, the plant must also operate efficiently during low-demand periods. As a result, deploying Variable Frequency Drives (VFD) on all major rotating equipment is highly recommended. Thus, power consumption scales proportionally with actual water production. Specifically, the following components define a resilient desalination plant.

Advanced Pretreatment and Dissolved Air Flotation

The first step focuses entirely on removing suspended solids and organic contaminants. Dissolved Air Flotation (DAF) removes algae, oils, and light organics highly effectively. Next, ultrafiltration (UF) acts as an absolute physical barrier against microscopic particulates. This precise pretreatment guarantees a consistently low Silt Density Index (SDI) for the feed water.

Consequently, the downstream RO membranes operate under ideal hydraulic conditions. Without UF or DAF, sudden changes in seawater turbidity will blind the system immediately. Therefore, automated backwash sequences are critical to maintain continuous filtration performance. For baseline potable water standards, engineers always refer strictly to the WHO Drinking Water Guidelines.

High-Pressure Pumps and Energy Recovery

The high-pressure pump (HPP) serves as the mechanical heart of any SWRO plant. It must deliver continuous flow at intense pressures ranging from 60 to 80 bar. Unfortunately, improper metallurgy choices lead to rapid pitting corrosion. Seawater aggressively attacks standard commercial stainless steel grades. Therefore, utilizing Duplex or Super Duplex stainless steel is mandatory.

This strict material selection prevents sudden pipe ruptures and catastrophic plant downtime. Furthermore, combining these robust pumps with ERDs maximizes overall plant availability. Ultimately, disciplined engineering ensures that the mechanical components outlast the financial depreciation cycle. Moreover, safe brine discharge procedures are strictly monitored by authorities like the Ministry of Environment and Forestry (KLHK).

Simulating Your SWRO Investment ROI

Procurement managers often fixate entirely on initial CAPEX quotes. However, we must evaluate desalination through long-term operational savings. A premium seawater treatment company indonesia delivers highly measurable financial returns. In practice, operational margins improve dramatically as daily energy and chemical costs plummet.

Here are the direct business benefits of implementing precision SWRO architecture:

  • Reduction in specific power consumption via high-efficiency ERD integration.
  • Extension of RO membrane functional lifespan from 2 years to a typical 5 years.
  • Minimization of unplanned downtime caused by severe biological fouling events.
  • Lower chemical consumption for mandatory Cleaning in Place (CIP) procedures.
  • Elimination of high-pressure pump corrosion failures through correct metallurgy.

Generally, investing in precision SWRO architecture targets a typical payback period of 18-24 months. Nevertheless, actual payback timelines depend heavily on local power tariffs and intake water stability. Therefore, conducting a comprehensive front-end engineering design (FEED) study is critical. This audit secures the accuracy of your financial projections.

24/7 Continuous Operation with Gapura Liqua Solutions

Keeping an industrial SWRO plant online demands deep technical expertise. You need an engineering partner who understands complex thermodynamics, membrane limits, and tropical hydrology. PT. Gapura Liqua Solutions (GLS) engineers heavy-duty desalination infrastructure to withstand severe operational shock loads. Consequently, you achieve the highest technical reliability in the market.

We prove that correct system architecture guarantees 24/7 continuous operation. Conversely, cheap components simply transfer your capital costs into staggering monthly maintenance bills. You can directly observe our field deployment standards through GLS project updates on LinkedIn. Furthermore, we consistently align our engineering practices with global frameworks like the US EPA guidelines.

Are your SWRO energy bills continuously draining your operational budget? Do not let hidden inefficiencies destroy your coastal facility’s profitability. Therefore, entrust your utility infrastructure to a proven seawater treatment company indonesia. Contact the PT. Gapura Liqua Solutions engineering team today to schedule an in-depth system audit.

FAQ Seawater Treatment

Why is an Energy Recovery Device (ERD) critical for SWRO?

An ERD captures the hydraulic energy from the high-pressure reject brine. It transfers this pressure back to the incoming feed water. Consequently, this technology reduces the overall specific energy consumption of the plant significantly. Therefore, it is mandatory for OPEX reduction.

How does tropical seawater affect RO membrane lifespan?

Tropical seawater contains massive amounts of organic matter and aggressive microorganisms. If pretreatment fails, these organisms form severe biofouling layers on the RO membranes. Consequently, feed pressure spikes and the membranes degrade rapidly. Therefore, advanced ultrafiltration is highly recommended.

What material is required for SWRO high-pressure piping?

Standard stainless steel corrodes rapidly under high-pressure seawater conditions. Therefore, engineers must utilize Duplex or Super Duplex stainless steel for the high-pressure side. This advanced metallurgy prevents dangerous pitting corrosion. Ultimately, it ensures safe and continuous plant operation.

How long does a typical seawater RO membrane last?

With precision pretreatment and accurate chemical dosing, SWRO membranes typically last between 3 to 5 years. However, poor intake water management can destroy them within months. Therefore, maintaining strict operational logs and monitoring the Silt Density Index is critical.

What is the expected ROI for upgrading a desalination plant?

Upgrading to high-efficiency pumps and advanced membranes targets a typical payback period of 18-24 months. This ROI stems primarily from massive electrical energy savings. Furthermore, reduced chemical usage and fewer membrane replacements accelerate the financial return significantly.

Follow us on Social Media

Facebook Gapura Liqua Solutions Instagram Gapura Liqua Solutions LinkedIn Gapura Liqua Solutions
Teknisi melihat pompa injeksi antiscalant untuk desalinasi air pada sistem Reverse Osmosis industri.

Antiscalant untuk Desalinasi Air & Cegah Kerak

Mengapa Antiscalant untuk Desalinasi Air Menentukan OPEX

Anda melihat tekanan umpan (feed pressure) pompa RO terus merangkak naik setiap minggu. Pada saat yang sama, laju alir permeat (permeate flow) menurun drastis secara tiba-tiba. Masalah ini sering kali bersumber dari pembentukan kerak mineral. Oleh karena itu, memilih antiscalant untuk desalinasi air yang tepat adalah langkah strategis finansial. Air laut atau air payau mengandung ion kalsium, sulfat, dan silika tingkat tinggi. Akibatnya, permukaan polimer membran RO menanggung beban saturasi ekstra setiap detik.

Fasilitas industri sering berasumsi bahwa semua bahan kimia anti-kerak bekerja dengan cara yang sama. Namun, kenyataannya jauh berbeda di lapangan. Karakteristik air baku selalu berfluktuasi secara tajam seiring perubahan musim. Dengan demikian, dosis injeksi yang statis justru akan memicu masalah operasional baru. Secara khusus, endapan kalsium karbonat mulai menutupi pori-pori mikroskopis membran. Pada akhirnya, manajer pabrik harus menjadwalkan pencucian kimia (Cleaning in Place/CIP) darurat yang menghentikan produksi.

Mekanisme Presipitasi Kerak pada Membran RO

Sistem RO memisahkan air murni dari larutan garam pekat. Sayangnya, proses ini mendorong mineral di sisi konsentrat melewati batas kelarutannya (supersaturasi). Sebagai contoh, jika rasio pemulihan (recovery rate) dipaksa tinggi tanpa perlindungan, kristal kerak langsung terbentuk. Akibatnya, konsumsi energi pompa tekanan tinggi melonjak drastis untuk mempertahankan aliran. Angka pemborosan listrik ini secara akumulatif menciptakan kerugian finansial masif.

Lebih lanjut, kristal bersudut tajam seperti kalsium sulfat dapat merusak permukaan membran secara permanen (mechanical damage). Selanjutnya, integritas penolakan garam (salt rejection) menurun dan kualitas air hasil ikut memburuk. Oleh sebab itu, pemasangan sistem injeksi bahan kimia water treatment yang akurat sangatlah krusial. Sebaliknya, mengabaikan analisis air berarti Anda membiarkan umur membran memendek. Pada praktiknya, manajemen fasilitas yang andal selalu memantau indikator pressure drop harian.

Bahaya Overdosing pada Sistem Injeksi

Banyak operator lapangan percaya bahwa menambahkan lebih banyak bahan kimia akan memberikan perlindungan ekstra. Padahal, asumsi ini sangat keliru dan berbahaya. Injeksi polimer dispersan yang berlebihan justru menyediakan sumber makanan bagi bakteri. Akibatnya, sistem RO akan mengalami biofouling parah berbentuk lendir di dalam vessel. Selanjutnya, lapisan biofilm ini jauh lebih sulit dibersihkan dibandingkan kerak mineral biasa.

Dosis yang tepat selalu dihitung dalam satuan part per million (ppm) berdasarkan laju aliran umpan. Oleh karena itu, kalibrasi pompa dosing (dosing pump) harus dilakukan secara berkala. Sebaliknya, sistem injeksi yang tidak terkalibrasi memicu fluktuasi konsentrasi yang ekstrem. Pada akhirnya, uang Anda terbuang percuma untuk membeli bahan kimia berlebih. Hal ini juga melanggar prinsip efisiensi yang direkomendasikan oleh standar industri global.

Parameter Kritis dalam Memilih Bahan Kimia RO

Merekayasa kimia perairan menuntut analisis data laboratorium yang presisi, bukan sekadar tebakan katalog produk. Desain antiscalant untuk desalinasi air harus mampu menghalangi nukleasi kristal sejak tahap paling awal. Selanjutnya, molekul antiscalant bekerja mendistorsi bentuk kristal sehingga tidak bisa menempel di membran. Oleh karena itu, pengenalan terhadap jenis polimer aktif (seperti fosfonat atau poliakrilat) sangatlah penting.

Setiap pabrik memiliki profil kontaminan air baku yang sangat unik dan spesifik. Namun, beberapa parameter pengujian air selalu menjadi standar wajib sebelum menentukan tipe antiscalant. Akibatnya, produsen kimia yang baik akan meminta hasil uji laboratorium terbaru terlebih dahulu. Dengan demikian, perhitungan dosis akan mengunci kelarutan mineral dominan. Secara spesifik, berikut adalah parameter teknis yang harus dievaluasi secara mendalam.

Analisis Indeks Saturasi dan Stabilitas Silika

Langkah pertama selalu berfokus pada perhitungan Langelier Saturation Index (LSI) atau Stiff & Davis Stability Index (SDSI). Indeks ini memprediksi kecenderungan air untuk membentuk kerak karbonat. Selanjutnya, kadar silika reaktif dalam air juga membutuhkan perhatian khusus dari teknisi. Dengan begitu, Anda bisa memilih antiscalant khusus silika jika kandungannya sangat tinggi.

Silika bereaksi sangat berbeda dibandingkan kalsium atau barium. Sayangnya, kerak silika (silica scaling) hampir mustahil dihilangkan sepenuhnya melalui prosedur CIP standar. Akibatnya, operator terpaksa membuang elemen membran yang hancur. Oleh karena itu, pemodelan proyeksi software kimia sebelum operasional sangat direkomendasikan. Standar penelitian kelarutan mineral ini sering kali mengacu pada publikasi ilmiah dari jurnal terkemuka seperti Desalination ScienceDirect.

Integrasi dengan Sistem Pretreatment Filtrasi

Kinerja antiscalant sangat dipengaruhi oleh desain pretreatment fisik di garis depan. Jika koagulan besi atau aluminium lolos dari sand filter, bahan aktif antiscalant akan dinetralkan seketika. Akibatnya, polimer pelindung ini akan mengendap bersama logam besi menjadi kerak komposit. Oleh sebab itu, evaluasi sistem pretreatment filtrasi presisi sebelum unit RO adalah prosedur wajib. Hal ini memastikan operasi kimiawi yang stabil tanpa gangguan silang (cross-reaction).

Simulasi ROI Pengendalian Kerak Membran

Manajer pengadaan sering mempertanyakan harga per liter dari bahan kimia (OPEX variabel). Namun, kita harus melihatnya melalui kacamata penghematan modal penggantian membran (CAPEX). Implementasi antiscalant untuk desalinasi air tingkat lanjut memberikan hasil finansial yang sangat terukur. Pada praktiknya, margin operasional membaik seiring berkurangnya waktu henti produksi pabrik.

Berikut adalah manfaat bisnis dan operasional langsung dari program pengendalian kerak yang tepat:

  • Penurunan konsumsi energi listrik pompa tekanan tinggi akibat aliran hidrolika yang lebih lancar.
  • Perpanjangan umur pakai elemen membran RO dari 1 tahun menjadi 3 hingga 5 tahun.
  • Pemangkasan frekuensi pencucian bahan kimia (CIP) dari setiap bulan menjadi dua kali setahun.
  • Peningkatan rasio pemulihan (recovery) air tanpa risiko penyumbatan sistem secara mendadak.
  • Reduksi biaya tenaga kerja untuk pemeliharaan alat dan perbaikan sistem pompa sekunder.

Secara umum, investasi pada program kimiawi presisi memiliki target payback tipikal 18-24 bulan jika dihitung dari penghematan membran. Meskipun demikian, angka aktual selalu bergantung pada desain awal, tingkat fluktuasi air, dan kedisiplinan operator. Oleh karena itu, audit rekayasa hidrolika dan kimia sangat menentukan akurasi proyeksi penghematan finansial fasilitas Anda.

Operasi 24/7 Tanpa Henti Bersama Gapura Liqua Solutions

Menjaga utilitas RO pabrik tetap efisien bukan hanya tentang membeli jerigen cairan kimia murah. Anda membutuhkan mitra rekayasa yang mengerti kompleksitas supersaturasi, batas operasi membran, dan hidrodinamika fluida. PT. Gapura Liqua Solutions (GLS) merancang infrastruktur desalinasi dan operasional O&M untuk menahan beban kejut lapangan. Akibatnya, fasilitas Anda mendapatkan tingkat keandalan tertinggi di sektor industri air.

Kami membuktikan bahwa integrasi kimia dan mekanikal yang benar menjamin operasi 24/7 tanpa henti. Sebaliknya, perhitungan dosis yang asal-asalan hanya akan menghancurkan investasi membran mahal Anda dalam hitungan minggu. Anda dapat melihat langsung rekam jejak dedikasi lapangan kami melalui pembaruan proyek GLS di LinkedIn. Selanjutnya, kami selalu menyelaraskan desain dengan panduan dari otoritas air nasional seperti Kementerian PUPR dan standar WHO.

Apakah tekanan pompa RO Anda terus berbunyi sebagai peringatan bahaya yang menguras kas perusahaan? Jangan biarkan kerak mikroskopis membocorkan anggaran energi dan pemeliharaan bulanan secara diam-diam. Oleh karena itu, pastikan injeksi antiscalant untuk desalinasi air Anda ditangani oleh pakar membran sesungguhnya. Hubungi tim engineering PT. Gapura Liqua Solutions hari ini untuk mendapatkan audit kimia komprehensif.

FAQ

Mengapa sistem RO laut (SWRO) membutuhkan antiscalant?

Air laut mengandung konsentrasi kalsium, barium, sulfat, dan mineral pembentuk kerak lainnya yang sangat pekat. Saat air murni dipisahkan, sisa mineral tersebut melewati batas kelarutan. Akibatnya, antiscalant diperlukan untuk mendistorsi kristal agar tidak menempel kuat menutupi pori-pori membran.

Bagaimana cara mengetahui membran RO sudah mulai berkerak?

Indikator utama adalah peningkatan pressure drop antara aliran umpan dan konsentrat. Selain itu, Anda akan melihat kenaikan kebutuhan tekanan pompa (feed pressure) untuk mempertahankan kapasitas aliran air. Oleh sebab itu, pencatatan log data harian operasional sangatlah krusial untuk evaluasi.

Apakah dosis antiscalant boleh ditingkatkan saat air baku kotor?

Ya, pembersihan kimiawi secara rutin tetap dibutuhkan. Namun, penggunaan cairan pelindung yang akurat akan menurunkan frekuensi CIP secara signifikan. Pada praktiknya, jadwal CIP yang awalnya setiap bulan bisa ditekan menjadi hanya dua atau tiga kali dalam setahun berkat antiscalant.

Follow us on Social Media

Facebook Gapura Liqua Solutions Instagram Gapura Liqua Solutions LinkedIn Gapura Liqua Solutions
Teknisi sedang memeriksa indikator tekanan pada solusi hotel water treatment berbasis Reverse Osmosis.

Solusi Hotel Water Treatment & ROI

Mengapa Solusi Hotel Water Treatment Menentukan OPEX

Anda melihat tagihan energi bulanan yang terus merangkak naik, meskipun tingkat hunian stabil. Pada saat yang sama, tim teknis melaporkan peningkatan jadwal pembersihan chiller. Masalah ini sering kali bersumber dari kualitas air baku. Oleh karena itu, memilih solusi hotel water treatment yang tepat adalah langkah strategis finansial. Air mengandung mineral terlarut, kalsium, dan magnesium yang bereaksi terhadap panas. Akibatnya, infrastruktur utilitas menanggung beban ekstra setiap menit.

Fasilitas komersial sering berasumsi bahwa suplai air kota sudah cukup aman untuk operasional langsung. Namun, kenyataannya jauh berbeda. Parameter air kota sering berfluktuasi secara tajam. Dengan demikian, peralatan mekanis yang sensitif akan cepat mengalami degradasi. Secara khusus, endapan kerak mulai terbentuk di sepanjang pipa distribusi. Pada akhirnya, hotel harus mengeluarkan biaya perbaikan darurat yang mahal.

Mekanisme Kerak Menghancurkan Efisiensi Energi

Boiler dan cooling tower adalah jantung operasional hotel. Sayangnya, sistem ini sangat rentan terhadap presipitasi kalsium karbonat. Sebagai contoh, pembentukan kerak setebal 1 milimeter saja di dalam tabung boiler dapat menurunkan efisiensi perpindahan panas. Akibatnya, konsumsi bahan bakar atau listrik melonjak hingga sekitar 8% secara tipikal. Angka ini secara akumulatif menciptakan kerugian finansial masif di akhir tahun.

Lebih lanjut, endapan ini memicu korosi di bawah kerak (under-deposit corrosion). Selanjutnya, logam pipa akan menipis dan akhirnya bocor. Oleh sebab itu, pemasangan sistem pengolahan air yang tepat mencegah presipitasi sejak awal. Sebaliknya, mengabaikan desain pretreatment berarti Anda menyetujui pemborosan energi. Pada praktiknya, manajemen utilitas yang baik selalu memprioritaskan kontrol kesadahan air (hardness).

Beban Tersembunyi pada Operasional Laundry

Kualitas air juga menghantam departemen housekeeping secara langsung. Air dengan tingkat kesadahan tinggi membuat deterjen tidak bisa berbusa maksimal. Akibatnya, mesin cuci membutuhkan dosis bahan kimia dua kali lipat untuk membersihkan linen. Selanjutnya, residu kalsium akan tertinggal pada serat kain. Dengan begitu, handuk dan seprai menjadi kaku, kusam, dan cepat robek.

Tingkat penggantian linen (linen replacement rate) merupakan indikator OPEX yang sangat sensitif. Oleh karena itu, air yang tidak diolah dengan baik akan memaksa manajemen membeli linen baru lebih sering. Sebaliknya, air lunak mempertahankan umur pakai serat kain secara signifikan. Pada akhirnya, tamu juga tidak akan mengeluhkan handuk yang kasar atau berbau apak.

Komponen Inti dalam Sistem Pengolahan Air Hotel

Membangun utilitas yang andal menuntut rekayasa teknis berbasis data, bukan tebakan. Desain solusi hotel water treatment harus menyesuaikan fluktuasi kualitas sumber air baku dan profil beban puncak (peak load). Selanjutnya, setiap tahap penyaringan memiliki peran protektif spesifik. Oleh karena itu, pemilihan teknologi tidak boleh dilakukan secara sembarangan.

Kapasitas aliran harus mampu menangani lonjakan penggunaan saat tamu mandi di pagi hari. Namun, sistem juga tidak boleh boros daya saat beban rendah di malam hari. Akibatnya, penggunaan Variable Frequency Drive (VFD) pada pompa distribusi sangat disarankan. Dengan demikian, konsumsi listrik pompa dapat ditekan secara proporsional. Secara spesifik, berikut adalah arsitektur umum instalasi air komersial.

Sistem Softener dan Filtrasi Presisi

Langkah pertama selalu berfokus pada penghilangan partikel tersuspensi dan kesadahan kalsium. Sand filter dan multimedia filter bekerja menyaring kotoran fisik kasar. Selanjutnya, sistem water softener berbasis resin kation menukar ion kalsium dengan ion natrium. Dengan begitu, air yang masuk ke sistem air panas dan laundry terbebas dari agen pembentuk kerak.

Resin softener memerlukan regenerasi berkala menggunakan larutan garam (brine). Sayangnya, banyak operator mengabaikan prosedur cuci balik (backwash) yang benar. Akibatnya, kapasitas tukar ion menurun drastis dan air sadah lolos ke dalam perpipaan. Oleh karena itu, sistem otomatisasi katup sangat direkomendasikan. Standar kualitas air yang baik selalu merujuk pada pedoman WHO Drinking Water Guidelines.

Desain Reverse Osmosis (RO) Berkinerja Tinggi

Untuk resor di kawasan pesisir pantai, Reverse Osmosis (RO) adalah kebutuhan mutlak. Desalinasi air laut (SWRO) atau air payau (BWRO) menghilangkan Total Dissolved Solids (TDS) hingga 99%. Selanjutnya, membran RO menghasilkan air tawar berkualitas sangat premium. Pada praktiknya, manajemen kelautan dan sumber daya air sering diatur ketat oleh lembaga seperti Kementerian PUPR.

Kinerja membran RO sangat dipengaruhi oleh desain pretreatment. Jika klorin bebas atau silika masuk ke dalam membran, lapisan polimer akan hancur seketika. Akibatnya, operator harus mengganti elemen membran jauh sebelum umur pakainya habis. Oleh sebab itu, penambahan antiscalant dan carbon filter sebelum unit RO adalah prosedur wajib. Hal ini memastikan operasi yang stabil tanpa hambatan.

Simulasi ROI Instalasi Air Komersial

Para pengambil keputusan selalu mempertanyakan justifikasi investasi awal (CAPEX). Namun, kita harus melihatnya melalui kacamata penghematan operasional (OPEX). Implementasi solusi hotel water treatment tingkat lanjut memberikan hasil finansial yang terukur. Pada praktiknya, margin keuntungan hotel meningkat seiring menurunnya biaya utilitas bulanan.

Berikut adalah manfaat bisnis dan operasional langsung dari instalasi yang tepat:

  • Penurunan tagihan energi boiler dan chiller akibat ketiadaan kerak isolator panas.
  • Reduksi biaya pembelian deterjen laundry hingga 30% berkat penggunaan air lunak.
  • Perpanjangan umur teknis pipa distribusi dan mesin mekanis hotel.
  • Minimalisasi komplain tamu terkait air kuning atau berbau kaporit.
  • Pemangkasan biaya penggantian membran RO melalui desain pretreatment presisi.

Secara umum, investasi pada arsitektur sistem pengolahan air berkualitas tinggi memiliki target payback tipikal 18-24 bulan. Meskipun demikian, angka aktual selalu bergantung pada profil beban, tarif dasar utilitas, dan tingkat kontaminasi air baku. Oleh karena itu, audit kelayakan teknis di tahap awal sangat menentukan tingkat keakurasian proyeksi finansial ini.

Operasi 24/7 Nonstop

Menjaga utilitas hotel tetap berjalan bukan hanya tentang membeli filter air biasa. Anda membutuhkan mitra rekayasa yang mengerti kompleksitas tekanan, fluktuasi kimia, dan hidrolika perpipaan. PT. Gapura Liqua Solutions (GLS) merancang infrastruktur desalinasi dan pengolahan air komersial untuk menahan beban kejut operasional. Akibatnya, Anda mendapatkan keandalan teknis tertinggi di industri ini.

Kami membuktikan bahwa arsitektur sistem yang benar menjamin operasi 24/7 tanpa henti. Sebaliknya, komponen murah hanya akan memindahkan biaya modal ke tagihan pemeliharaan bulanan Anda. Anda dapat melihat langsung penerapan standar tinggi kami di lapangan melalui pembaruan proyek GLS di LinkedIn. Selanjutnya, dokumentasi teknis global seperti panduan dari US EPA juga menjadi acuan standar desain kami.

Apakah Anda terus-menerus membayar biaya tersembunyi dari utilitas yang tidak efisien? Jangan biarkan OPEX membocorkan keuntungan properti komersial Anda. Oleh karena itu, berinvestasilah pada solusi hotel water treatment yang dirancang oleh pakar industri sesungguhnya. Hubungi tim engineering PT. Gapura Liqua Solutions hari ini untuk menjadwalkan audit sistem secara mendalam.

FAQ Hotel Water Treatment

Berapa lama balik modal investasi sistem RO hotel?

Secara umum, desain arsitektur pengolahan air komersial yang presisi memberikan target payback tipikal 18-24 bulan. Namun, waktu aktual tetap bergantung pada kualitas air baku, efisiensi operasional, dan tarif listrik lokal. Oleh karena itu, audit teknis sangat diperlukan.

Mengapa boiler hotel membutuhkan water softener?

Air yang mengandung mineral kalsium tinggi akan membentuk kerak keras saat dipanaskan. Kerak setebal 1 mm saja dapat memicu kehilangan efisiensi energi boiler sekitar 8%. Dengan demikian, water softener bertugas menghilangkan mineral pemicu kerak tersebut sepenuhnya.

Apakah suplai air PDAM cukup untuk utilitas hotel?

Air kota sering berfluktuasi secara parameter fisik dan kimia akibat gangguan jaringan. Akibatnya, klorin atau sedimen tinggi dapat merusak mesin cuci, chiller, dan menurunkan kenyamanan tamu. Oleh sebab itu, pretreatment internal wajib dipasang sebagai pertahanan utama.

Bagaimana cara mencegah membran RO cepat mampat?

Penyumbatan membran terjadi karena klorin bebas, silika, atau padatan tersuspensi menembus sistem. Untuk menghindarinya, desain pretreatment yang mencakup multimedia filter dan injeksi antiscalant wajib diterapkan. Selanjutnya, pemeliharaan log operasi harian membantu memantau penurunan tekanan (pressure drop).

Apakah investasi water treatment menurunkan tagihan operasional?

Ya, biaya listrik boiler menurun drastis karena hilangnya isolasi panas dari kerak. Selain itu, penggunaan deterjen berkurang, umur linen laundry bertambah panjang, dan pipa bebas dari korosi. Pada akhirnya, semua

Follow us on Social Media

Facebook Gapura Liqua Solutions Instagram Gapura Liqua Solutions LinkedIn Gapura Liqua Solutions
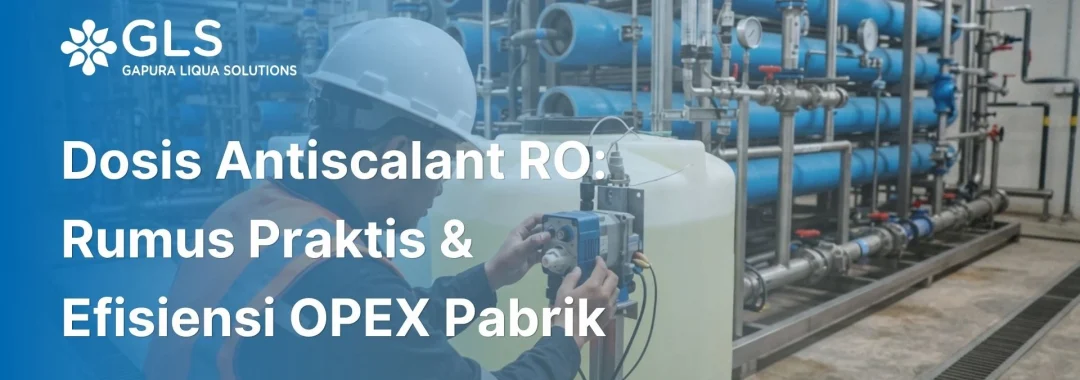
Teknisi mengatur dosis antiscalant ro pada panel pompa utilitas industri

Dosis Antiscalant RO: Rumus Praktis & Efisiensi OPEX Pabrik

Mengapa Presisi Dosis Antiscalant RO Menentukan Margin Laba

Tagihan utilitas harian sering kali menyembunyikan pemborosan finansial secara perlahan. Banyak manajer pabrik mendapati pengeluaran operasional pengolahan air mereka merangkak naik setiap kuartalnya. Padahal, akar inefisiensi kerap bermuara pada kalibrasi laju pompa kimia panel di lapangan. Oleh karena itu, memastikan akurasi dosis antiscalant ro merupakan langkah pertama menyelamatkan margin laba perusahaan. Tanpa takaran presisi, elemen selaput semipermeabel Anda hanya menunggu waktu untuk mampet total. Bahkan, jadwal penggantian fisik material impor ini bisa terpangkas hingga separuh umur desain aslinya.

Di dalam vessel bertekanan tinggi, molekul air dipaksa menembus pori mikroskopis poliamida. Sebaliknya, tumpukan sedimen mineral terlarut akan tertahan dan terkonsentrasi ekstrem pada aliran limbah buangan. Jika injeksi cairan pencegah kerak terlalu rendah, batas jenuh kalsium karbonat pasti terlampaui seketika. Akibatnya, kristal tajam padat segera terbentuk lalu menempel erat merusak permukaan membran halus. Sehingga, fenomena scaling mematikan ini sanggup mendongkrak hambatan hidrolik drastis hanya dalam hitungan hari operasi.

Untuk mempertahankan target debit produksi, putaran motor pompa utama otomatis dipaksa bekerja ekstra berat. Karenanya, konsumsi daya listrik spesifik per kubik cairan olahan ikut melambung tinggi tanpa disadari. Dengan demikian, penghematan keliru dengan mengurangi volume injeksi justru memicu kerugian absolut pada tagihan energi. Selain itu, rutinitas pencucian sirkulasi kimia prematur semakin membebani jadwal jam kerja regu operator harian.

Rumus Praktis Penentuan Takaran Berdasarkan Kapasitas Umpan

Praktisi utilitas andal wajib menguasai kerangka perhitungan beban senyawa pelindung ini secara mandiri. Sebagai contoh, sebuah skid instalasi berkapasitas seratus meter kubik harian selalu membutuhkan rasio spesifik. Apabila target rekomendasi pabrikan adalah tiga bagian per juta, kalikan langsung laju alir masuk tersebut. Hasilnya, pompa diafragma harus menyuplai murni tiga ratus gram senyawa pelindung aktif setiap jam operasi. Tentu saja, angka mentah matematis ini masih wajib disesuaikan ulang mempertimbangkan tingkat pengenceran tangki penyimpanan.

Kesalahan mendasar sering terjadi saat teknisi malam mengabaikan persentase pelarutan harian ini. Padahal, drum suplai kimia pekat umumnya wajib diencerkan sepuluh kali lipat ke dalam bak penampungan. Akibatnya, tuas pompa sering disetel terlalu pelan jauh di bawah kebutuhan aktual pipa. Sebagai referensi, Anda dapat mempelajari detail mitigasi risiko kalsifikasi air harian melalui ulasan komprehensif taktik jitu mengatasi scaling dan fouling kami.

Faktor Kritis yang Mengubah Kebutuhan Dosis Antiscalant RO

Dinamika hidrologi pabrik senantiasa memunculkan variabel penyimpangan pelik dari rancangan desain teknik awal. Berikut adalah daftar pengubah setelan kimiawi lapangan yang pantang untuk diabaikan:

  • Tingkat Recovery Sistem: Semakin banyak produk permeat ditarik, cairan konsentrat akan semakin jenuh mengendapkan mineral berat.
  • Fluktuasi pH Air: Derajat keasaman influen menentukan laju ikatan karbonat padat, sehingga sering disandingkan bersama injeksi cairan asam.
  • Spesies Ion Terlarut: Kerak sulfat masif menuntut senyawa dispersan polimer kompleks yang sangat berbeda dari penanganan kerak kalsium.
  • Temperatur Umpan Harian: Suhu cairan hangat mempercepat reaksi presipitasi silika yang sanggup melumpuhkan matriks saringan secara permanen.

Memaksakan satu rasio paten untuk seluruh fluktuasi air baku merupakan blunder operasional serius. Sebaliknya, analisis laboratorium sampel influen yang mendalam wajib dieksekusi berkala setiap pekannya. Oleh sebab itu, pemahaman mendalam insinyur seputar parameter padatan terlarut sangatlah absolut. Jangan lewatkan kajian fundamental terkait pemahaman parameter TDS air baku sebelum mengatur angka injektor Anda.

Tabel Indikasi Operasi, Overdosis, dan Underdosis Sistem

Sebagian mandor keliru menganggap pembukaan penuh katup pompa kimia adalah strategi termudah menghindari penyumbatan sistem. Sayangnya, asumsi gegabah operasional tersebut sepenuhnya merusak dan sangat membahayakan elemen pemisah halus pabrik. Overdosis bahan dispersan polimer sintetik di pipa laju umpan justru melahirkan jenis penyumbatan baru super lengket. Bahkan, lapisan biomassa organik gelap ini jauh lebih sulit dibilas dibandingkan kerak mineral konvensional putih.

Sebaliknya, kelalaian underdosis terang-terangan mengizinkan molekul bebas membentuk kristal tajam perobek pelindung poliamida. Praktisnya, nilai takaran ideal pada fasilitas air payau berkisar santai antara dua hingga lima miligram per liter. Sementara itu, instalasi penyulingan laut kadangkala menuntut hingga sepuluh miligram menyesuaikan suhu tropis samudra. Perbedaan tanda visual dari kegagalan kalibrasi kimiawi ini dapat dilacak melalu analisis data panel utilitas harian.

Prosedur Tes Kalibrasi Laju Pompa Injeksi Kimia

Gejala fisik masuknya zat aditif berlebih selalu didahului oleh lonjakan diferensial tekanan pada selongsong membran paling depan. Sebaliknya, kekurangan takaran obat langsung menghantam dan merusak kumpulan membran di baris tekanan paling belakang. Oleh karena itu, uji keandalan pompa atau draw-down test silinder wajib dijalankan rutin di lapangan. Melalui uji ini, mekanik sanggup memvalidasi kecocokan persis antara monitor layar elektronik dengan angka tetesan nyata harian. Pastikan pengelola instalasi merujuk patokan literatur riset material antiscalant ScienceDirect untuk memastikan batas kejenuhan toleransi pabrikan.

Strategi Hitung Limbah Cair untuk Kepatuhan Regulasi Lingkungan

Setiap gram molekul senyawa aditif utilitas pada akhirnya terbuang pekat melalui jalur pembuangan pekat reject brine pabrik. Padahal, pengawas inspeksi lingkungan menetapkan batas maksimal lepasan senyawa organik harian menuju aliran selokan. Oleh sebab itu, kepala departemen energi utilitas berkewajiban menghitung akumulasi cemaran kimia ini secara teliti dan akurat. Jika pabrik menggunakan agen pelindung berbahan dasar fosfonat murah, kadar fosfat di titik saluran akhir pasti meledak eksponensial.

Akibatnya, perusahaan berisiko mendapat sanksi pembekuan operasi akibat pelanggaran indeks kualitas pembuangan cair regional. Dengan demikian, transisi menuju agen aditif hijau bebas fosfat kini diadopsi agresif oleh sektor manufaktur multinasional terkemuka. Meskipun harga eceran metriknya sedikit memakan anggaran, penghindaran jerat denda lingkungan menjadikannya perlindungan modal krusial. Selain itu, acuan ambang batas pencemaran komersial bisa disesuaikan panduan standar kualitas cairan global WHO bersama instruksi pemerintah lokal. Lebih lanjut, integrasi parameter buangan diulas pada panduan prosedur efisien menurunkan TDS influen limbah utilitas.

Mewujudkan Keandalan Teknis dan Operasi 24/7 Tanpa Henti

Kestabilan produksi manufaktur raksasa bersandar total pada kelancaran utilitas pasokan air yang dilarang keras putus mendadak. Tentu saja, jaminan kepastian aliran murni ini hanya tercapai lewat sinkronisasi perhitungan angka mekanis presisi. Oleh karena itu, optimasi hitungan dosis antiscalant ro lapangan merangkai jaring proteksi mutlak bagi stabilitas produksi. Berikut rangkuman kelebihan ekonomi berantai pasca audit kalibrasi cairan fasilitas secara detail:

  • Penurunan OPEX Berkelanjutan: Pengurangan beban daya listrik kompresi tinggi berkat tekanan cairan yang melintas stabil tanpa halangan.
  • Kepatuhan Audit Regulasi: Meminimalkan risiko pinalti ekologis dari pembuangan konsentrat zat polimer aktif beracun menuju ekosistem perairan lepas.
  • Proteksi Usia Aset Industri: Jadwal belanja mahal penggantian kartrid modul penyaring dijamin sanggup diperpanjang optimal mencapai lima tahun nonstop.
  • Target Akumulasi ROI: Audit kimia biasanya mendatangkan titik impas modal investasi pada kisaran batas delapan belas hingga dua puluh empat bulan operasi normal.

Harap diingat bahwa kepastian percepatan siklus pemulihan kapital ini bergantung pada stabilisasi kotoran air sumur. Serta, besaran struktur penagihan tarif kilowatt-jam energi dasar di zona kawasan kawasan pabrik Anda.

Kemitraan Strategis Tata Kelola Air Bersama PT. Gapura Liqua Solutions

Meracik angka presisi keseimbangan laju pelarut pencegah mineral dan usia membran membutuhkan insting kepakaran lapangan. Oleh karena itu, PT. Gapura Liqua Solutions (GLS) menawarkan jam terbang rekayasa solid guna merestrukturisasi efisiensi fasilitas berharga pabrik. Kami menyadari bahwa setiap titik persentase hematnya daya kompresi utilitas akan masuk merekam sisa margin keuntungan akhir tahun berjalan. Sehingga, inspeksi validasi keandalan angka kalibrasi pompa kimia pantang ditunda demi menyelamatkan komponen Anda esok hari.

Kru ahli perancang sistem mandiri kami sangat kompeten menangani pelik sinkronisasi program pencucian kimiawi secara komprehensif. Sebagai bukti integritas jejak rekam kerja fasilitas tugas berat kami, luangkan detik Anda menginspeksi portofolio proyek SWRO industri GLS LinkedIn terkini. Jangan biarkan jantung operasi produksi lumpuh sebatas gara-gara ketidakakuratan putaran takaran zat asam teknisi keliling. Segera hubungi tim perancang sistem GLS sekarang untuk mengatur jadwal audit kalibrasi serta asesmen sistem keseluruhan fasilitas raksasa perusahaan Anda.

Bagaimana rumus dasar cara menghitung takaran kimia antiscalant harian?

Insinyur mengalikan total debit laju air baku dengan rasio rekomendasi konsentrasi yang diterbitkan manual pabrikan pelindung cairan. Hasil perkalian angka gramase harian tersebut kemudian dibagi faktor tingkat pengenceran bak cairan sebelum dimasukkan panel dosing digital.

Apa dampak langsung jika terjadi overdosis injeksi senyawa polimer antiscalant?

Kelebihan molekul organik pelindung ini akan bereaksi membentuk lapisan lendir sarang biologis (biofouling) tepat di baris elemen umpan depan. Lapisan super lengket perusak aliran ini menghambat dorongan tekanan air drastis dan puluhan kali lipat lebih sulit dibilas pembersihan sirkulasi.

Mengapa nilai pengukuran TDS fluida baku memengaruhi takaran injeksi pabrik?

Semakin pekat muatan TDS suatu umpan fluida dasar, maka jumlah suspensi endapan kalsium akan semakin cepat jenuh mengeras. Konsekuensi mekanisnya mewajibkan perbesaran asupan dosis penghambat sepadan demi mematahkan kecepatan reaksi ikatan pembentukan lapisan kerak di permukaan poliamida.

Bagaimana rupa gejala visual bahaya underdosis pencampuran pada instalasi RO?

Lolosnya laju pengendapan kerak kalsium sulfat tanpa perlawanan zat aktif segera menyumbat baris saringan membran bertekanan paling akhir belakang. Teknisi diwajibkan mencatat lonjakan curam dari selisih pemantauan diferensial panel tekanan modul posisi ekor tersebut pada buku laporan operasional setiap petang.

Berapa kisaran bulan estimasi pengembalian belanja investasi optimasi injeksi kimiawi?

Kalibrasi cerdas manajemen suplai pompa harian rata-rata menghasilkan jaminan balik modal kapital investasi sekitar delapan belas hingga dua puluh empat bulan. Namun laju percepatan pemulihan kas ini harus disesuaikan secara logis dengan volatilitas kimiawi sumber mata air serta biaya tarif energi wilayah setempat.